

 中文简体
Aqua Feed Pellet Mill Anchorear Ring Die
Cat:Pellet Mill Anchorear Stainless Steel Die
Cincin mati digunakan dalam kilang pelet untuk menghasilkan pelet makanan untuk pelbagai spesies akuatik, termasuk ikan, udang, dan kehidupan laut ...
See Details
Die cincin ialah satu-satunya komponen boleh guna yang paling kritikal prestasi dalam mana-mana kilang pelet cincin. Ia menentukan kualiti pelet, daya pengeluaran pengeluaran, penggunaan tenaga setiap tan keluaran, dan kekerapan gangguan pengeluaran untuk penggantian die. Di antara pelbagai reka bentuk acuan cincin yang terdapat di pasaran, acuan cincin keluli tahan karat jenis skru mewakili pendekatan kejuruteraan khusus yang menangani beberapa batasan reka bentuk konvensional — terutamanya dalam aplikasi yang melibatkan bahan suapan yang menghakis, keperluan pemprosesan yang bersih atau menuntut spesifikasi pelet yang memerlukan geometri lubang yang tepat dan konsisten dikekalkan sepanjang hayat perkhidmatan yang dilanjutkan. Memahami perkara yang membezakan cincin keluli tahan karat jenis skru daripada alternatif, cara parameter teknikalnya mempengaruhi prestasi kilang pelet, dan cara memadankan spesifikasi die kepada bahan suapan dan keperluan produk pelet adalah pengetahuan penting untuk jurutera kilang makanan, operator kilang pelet dan pakar perolehan die.
Dalam kilang pelet die cincin, acuan cincin ialah komponen silinder yang besar — biasanya berdiameter 250 mm hingga 1,200 mm bergantung pada saiz kilang — berlubang dengan ratusan atau beribu-ribu lubang yang digerudi dengan tepat (saluran die) yang melaluinya suapan tumbuk terkondisi dipaksa di bawah tekanan dengan penggelek berputar yang bertindak pada permukaan dalam die. Apabila suapan dimampatkan melalui setiap saluran die, ia terbentuk menjadi pelet silinder padat yang muncul dari permukaan luar dan dipotong mengikut panjang oleh pisau pegun atau berputar. Tekanan yang diperlukan untuk memaksa suapan melalui saluran, haba yang dihasilkan oleh geseran dalam saluran, dan masa tinggal bahan dalam saluran secara kolektif menentukan tahap pemadatan, kekerasan pelet, indeks ketahanan pelet (PDI) dan penjanaan denda dalam produk siap.
Geometri saluran die cincin — khususnya diameter lubang, panjang berkesan zon mampatan (panjang kerja), sinki kaunter masuk atau sudut pelepasan, dan keadaan permukaan lubang saluran — menentukan rintangan dadu terhadap aliran bahan (nisbah mampatan) dan oleh itu tenaga yang diperlukan bagi setiap tan pelet yang dihasilkan. Dies dengan nisbah mampatan tinggi menghasilkan pelet yang lebih keras, lebih padat tetapi memerlukan lebih banyak tenaga dan menjana lebih banyak haba; mati dengan nisbah mampatan yang lebih rendah mengalir dengan lebih bebas, menghasilkan pelet yang lebih lembut dengan kadar pengeluaran yang lebih tinggi tetapi ketahanan yang lebih rendah. Memadankan nisbah mampatan kepada formulasi suapan dan spesifikasi pelet sasaran adalah asas pemilihan die dan dibincangkan secara terperinci dalam bahagian spesifikasi di bawah.
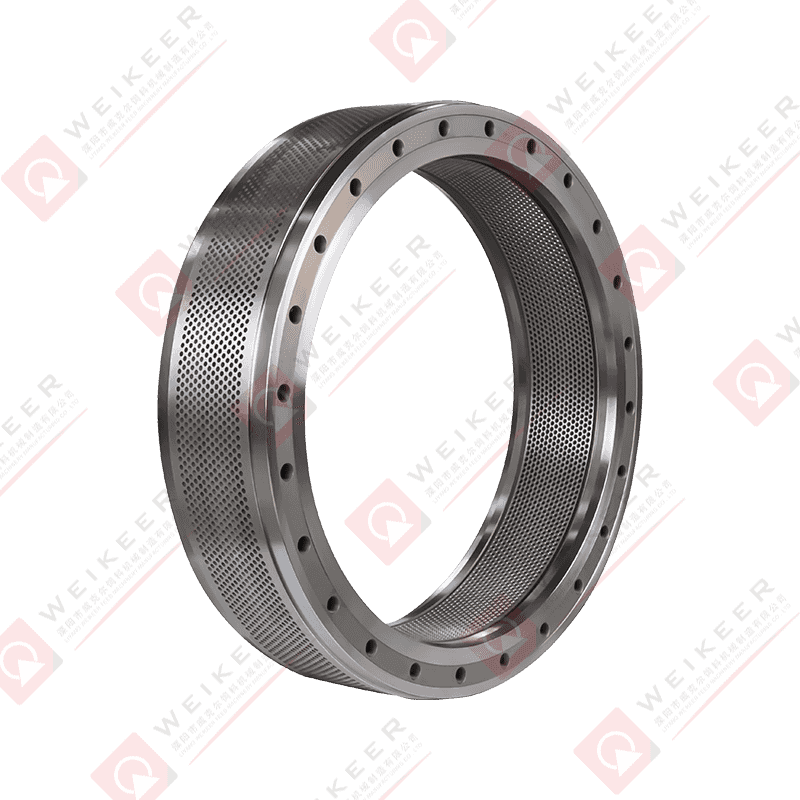
Penamaan "jenis skru" dalam terminologi dadu gelang merujuk kepada kaedah yang menggunakan acuan diikat pada pemegang dadu atau cangkang dadu pada kilang pelet — khususnya, ia menunjukkan dadu gelang yang menggunakan sistem sambungan berulir (skru) dan bukannya sambungan kunci dan bolt, bebibir, atau muat tekan untuk memasang pemegang dadu pada perakitan berputar. Dalam reka bentuk jenis skru, lilitan luar atau satu muka dadu cincin menggabungkan benang ketepatan yang bersambung dengan benang sepadan pada pemegang dadu, membolehkan dadu diskrukan pada pemegang dan diketatkan kepada tork yang ditentukan untuk mencipta sambungan tegar, berpusat tepat yang menghantar beban putaran penuh dan jejari antara muka benang.
Pemasangan jenis skru memberikan beberapa kelebihan berfungsi berbanding kaedah sambungan alternatif. Penglibatan berulir mengedarkan daya pengapit secara seragam di sekeliling lilitan penuh antara muka pemegang die, meminimumkan kepekatan tegasan pada titik pengikat diskret yang boleh menyebabkan pergerakan mikro, kehausan dan hanyutan dimensi pada sambungan melalui kitaran haba berulang dan variasi beban. Sambungan jenis skru juga memudahkan pemusatan acuan yang lebih tepat berbanding pemegang cetakan — keperluan geometri yang kritikal kerana kelegaan roller-to-die mesti ditetapkan secara seragam di sekeliling lilitan dalam acuan untuk mencapai pengeluaran pelet yang konsisten dan mengelakkan corak haus setempat yang mengurangkan hayat cetakan. Untuk acuan cincin keluli tahan karat khususnya, di mana kos bahan yang lebih tinggi menjadikan jangka hayat cetakan sebagai pertimbangan ekonomi yang lebih penting daripada acuan keluli aloi standard, ketepatan dan kestabilan sistem pelekap jenis skru menyumbang kepada memaksimumkan hayat perkhidmatan yang produktif.
Pemilihan keluli tahan karat sebagai bahan untuk pembuatan acuan cincin didorong oleh gabungan rintangan kakisan, keperluan pemprosesan kebersihan, dan ciri prestasi mekanikal khusus yang ditawarkan oleh keluli tahan karat berbanding keluli alat aloi dan keluli karbon yang digunakan dalam pengeluaran acuan cincin konvensional.
Banyak bahan suapan yang diproses melalui kilang pelet mengandungi juzuk yang menghakis acuan keluli aloi konvensional di bawah keadaan suhu dan tekanan tinggi di dalam saluran die. Formulasi suapan lembapan tinggi, suapan yang mengandungi suplemen mineral berasid, formulasi akuafeed berasaskan tepung ikan dan bahan-bahan protein yang ditapai atau terhidrolisis boleh memulakan kakisan pitting dan serangan intergranular pada keluli cetakan standard yang secara beransur-ansur merendahkan kualiti permukaan lubang saluran, meningkatkan kekasaran permukaan dan mempercepatkan haus cetakan melebihi kadar lelasan mekanikal biasa. Dies cincin keluli tahan karat — lazimnya dihasilkan daripada gred austenit seperti 304 atau 316, atau daripada gred tahan karat dikeraskan kerpasan martensit yang direka bentuk untuk menggabungkan rintangan kakisan dengan kekerasan yang tinggi — menahan serangan kimia ini dan mengekalkan geometri lubang salurannya dan kemasan permukaan untuk lebih lama dalam perkhidmatan suapan menghakis daripada alternatif keluli konvensional.
Dalam aquafeed, makanan haiwan dan pengeluaran pelet khasiat haiwan tertentu di mana piawaian kebersihan mendekati keperluan pemprosesan gred makanan, cincin keluli tahan karat menyediakan permukaan yang tidak reaktif dan mudah dibersihkan yang dihasilkan oleh lapisan oksida pasif keluli tahan karat. Die keluli aloi standard boleh membina karat permukaan antara larian pengeluaran atau semasa penutupan berpanjangan, mencemarkan kumpulan suapan berikutnya dengan zarah oksida besi dan menyediakan tapak penjajahan untuk mikroorganisma dalam saluran die. Dies keluli tahan karat menentang pengoksidaan permukaan ini dan serasi dengan agen pembersih dan sanitasi - biasanya pembersih sebatian ammonium berasaskan klorin atau kuaterner - digunakan dalam protokol penyelenggaraan kilang pelet yang bersih. Rangka kerja pengawalseliaan dan jaminan kualiti yang mengawal pengeluaran aquafeed dan makanan haiwan di banyak pasaran semakin menentukan atau mengesyorkan permukaan sentuhan keluli tahan karat untuk peralatan pelet, menjadikan cincin keluli tahan karat sebagai keperluan pematuhan dan bukannya keutamaan prestasi dalam sektor ini.
Memilih spesifikasi acuan gelang keluli tahan karat yang betul untuk kilang pelet dan aplikasi suapan tertentu memerlukan penilaian dan menentukan satu set parameter geometri dan bahan yang saling bergantung yang secara kolektif menentukan ciri mampatan, kadar pengeluaran, output kualiti pelet dan hayat perkhidmatan.
| Parameter | Julat Biasa | Kesan pada Prestasi |
| Diameter Lubang | 1.5 – 20 mm | Menentukan diameter pelet; mempengaruhi daya tampung setiap lubang |
| Panjang Berkesan (Panjang Kerja) | 20 – 120 mm | Pemacu utama nisbah mampatan dan kekerasan pelet |
| Nisbah Mampatan (L/D) | 4:1 – 20:1 | Mentadbir kepadatan pelet, PDI, penggunaan tenaga |
| Sudut Kaunter Sink Masuk | Sudut disertakan 30° – 60° | Mengawal sudut kemasukan suapan; mempengaruhi kadar perkembangan tekanan |
| Panjang Zon Bantuan | 5 – 30 mm | Pelega belakang membolehkan pengisaran semula die memanjangkan hayat |
| Kawasan Terbuka (%) | 20% – 35% | Nisbah kawasan lubang dengan kawasan muka mati; menjejaskan kapasiti pemprosesan |
| Gred Bahan | 316SS, 17-4PH, 15-5PH | Mengimbangi rintangan kakisan, kekerasan dan keliatan |
| Kekerasan Permukaan | 35 – 55 HRC | Rintangan pakai pada muka saluran dan muka mati |
Nisbah mampatan — dinyatakan sebagai nisbah panjang kerja berkesan kepada diameter lubang (L/D) — ialah satu-satunya parameter yang paling penting dalam spesifikasi die untuk formulasi suapan tertentu. Suapan dengan sifat pengikat yang baik secara semula jadi, kandungan kanji yang tinggi atau paras lemak yang tinggi memerlukan nisbah mampatan yang lebih rendah untuk menghasilkan pelet dengan ketumpatan dan ketahanan yang boleh diterima tanpa penggunaan tenaga yang berlebihan atau terlalu panas dalam saluran die. Suapan dengan pengikatan semula jadi yang lemah - serat tinggi, kanji rendah atau kemasukan bahan yang tinggi dengan permukaan hidrofobik - memerlukan nisbah mampatan yang lebih tinggi untuk mencapai masa sentuhan dan tekanan yang diperlukan untuk pengikatan berkembang. Panduan berikut menyediakan julat L/D titik permulaan untuk jenis suapan biasa, yang harus diperhalusi melalui ujian kualiti pelet dengan formulasi suapan sebenar.
Tidak semua gred keluli tahan karat sesuai untuk pembuatan cetakan cincin — bahan mesti mengimbangi rintangan kakisan dengan kekerasan dan keliatan tinggi yang diperlukan untuk menahan beban mekanikal yang teruk, lelasan daripada zarah suapan dan kitaran haba operasi kilang pelet berterusan. Beberapa gred keluli tahan karat digunakan dalam pengeluaran cetakan cincin, masing-masing dengan profil prestasi tertentu.
Die gelang keluli tahan karat baharu — tanpa mengira ketepatan ia telah dihasilkan — memerlukan prosedur pecah masuk terkawal sebelum ia mencapai prestasi pengeluaran optimumnya dan sebelum permukaan lubang saluran telah membangunkan penyaman permukaan mikroskopik yang memberikan ciri keluaran pelet yang lebih baik kepada dadu run-in berbanding dengan dadu baharu dengan saluran bermesin tetapi tidak dipakai.
Prosedur pecah masuk standard melibatkan menjalankan dadu selama beberapa jam dengan campuran penyaman — lazimnya formulasi suapan pengeluaran bercampur dengan tahap lemak tambahan yang tinggi (3 hingga 5% minyak tambahan) dan kadangkala sebahagian daripada serutan kayu halus atau sekam padi sebagai agen penggilap kasar yang lembut — pada kadar pemprosesan yang dikurangkan dan dengan seting roller-to-die yang lebih longgar daripada tetapan pengeluaran. Larian awal ini menggilap permukaan lubang saluran, mengeluarkan burr mikroskopik yang ditinggalkan oleh proses penggerudian, dan membangunkan lapisan permukaan yang dikeraskan kerja dalam zon mampatan yang memberikan rintangan haus yang lebih baik berbanding permukaan yang dimesin. Tergesa-gesa atau meninggalkan prosedur pecah masuk pada acuan gelang keluli tahan karat baharu — yang lebih mahal daripada acuan keluli aloi standard — ialah ekonomi palsu yang mengakibatkan kualiti pelet awal yang rendah, kadar haus awal hayat yang lebih tinggi dan berkemungkinan memendekkan hayat perkhidmatan keseluruhan cetakan.
Pasaran bagi cincin gantian — termasuk reka bentuk jenis skru keluli tahan karat — termasuk pembekal daripada pengeluar kualiti setara OEM dengan pensijilan dimensi penuh kepada pembekal komoditi yang menghasilkan acuan dengan kualiti bahan yang tidak konsisten, penggerudian lubang yang tidak tepat dan kawalan rawatan haba yang lemah. Melabur dalam penilaian kualiti pembekal die sebelum membuat keputusan pembelian adalah penting, terutamanya untuk keluli tahan karat di mana kos unit yang lebih tinggi menjadikan ketekalan kualiti sebagai risiko ekonomi yang lebih ketara berbanding dengan alternatif keluli standard kos rendah.
The cincin keluli tahan karat jenis skru mewakili penyelesaian kejuruteraan premium untuk operasi kilang pelet di mana keluli aloi standard jatuh pendek — sama ada disebabkan oleh juzuk suapan yang menghakis, keperluan pemprosesan yang bersih, spesifikasi kualiti pelet yang menuntut, atau keperluan untuk hayat perkhidmatan die yang dilanjutkan dalam pengeluaran berterusan pemprosesan tinggi. Pelaburan dalam spesifikasi acuan yang betul, pecah masuk terkawal, penyelenggaraan yang berdisiplin dan pengesahan kualiti masuk yang ketat secara konsisten mengembalikan nilai yang melebihi premium kos cetakan berbanding alternatif komoditi melalui masa henti yang dikurangkan, ketekalan kualiti pelet yang dipertingkatkan dan kos cetakan yang lebih rendah bagi setiap tan produk siap sepanjang hayat perkhidmatan produk yang produktif sepenuhnya.
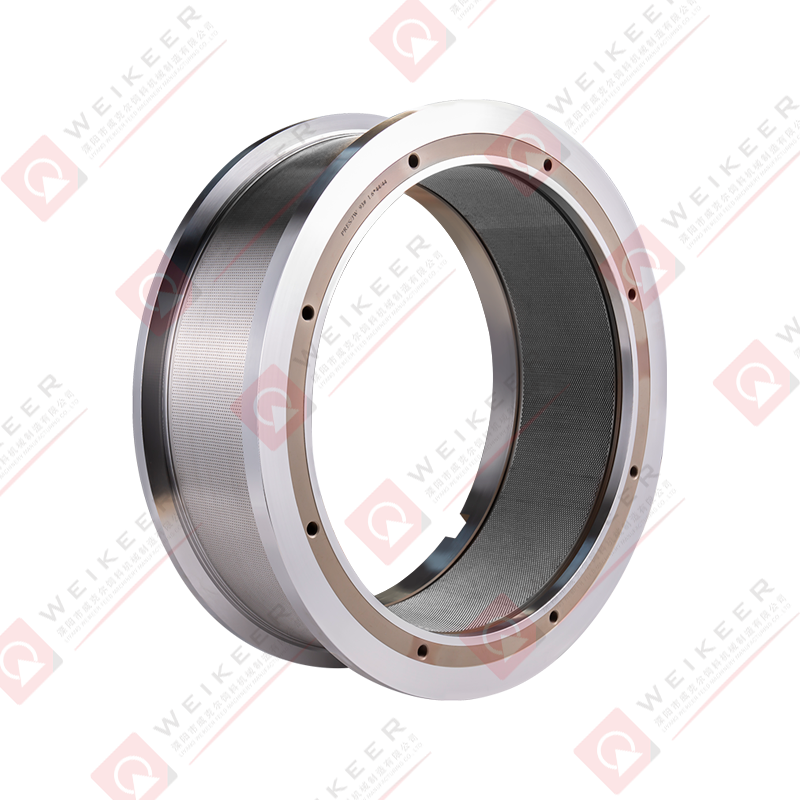
Cincin mati digunakan dalam kilang pelet untuk menghasilkan pelet makanan untuk pelbagai spesies akuatik, termasuk ikan, udang, dan kehidupan laut ...
See Details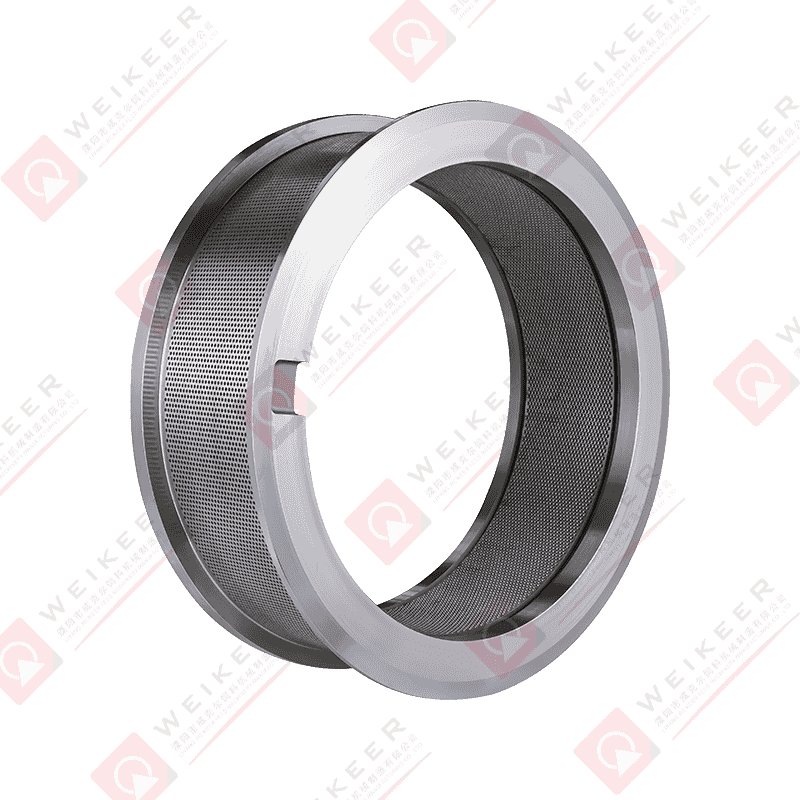
Cincin mati digunakan dalam kilang pelet untuk membentuk bahan sampah kucing tanah ke dalam granul seragam. Granul ini kemudian dikeringkan dan dib...
See Details
Cincin pelet biomassa mati memainkan peranan penting dalam pengeluaran pelet biomas, dan reka bentuk dan bahan mereka dapat memberi kesan yang sign...
See Details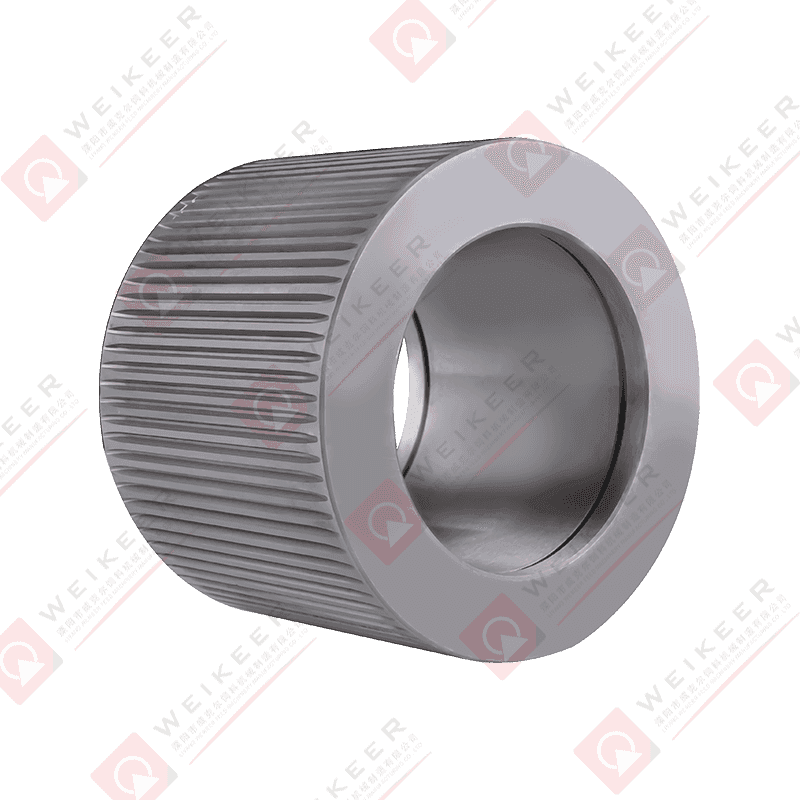
Alloy Steel Roller Berkelut Tutup Tutup adalah komponen khusus dengan ciri dan aplikasi yang berbeza. Keluli aloi memastikan ketahanan yang tinggi,...
See Details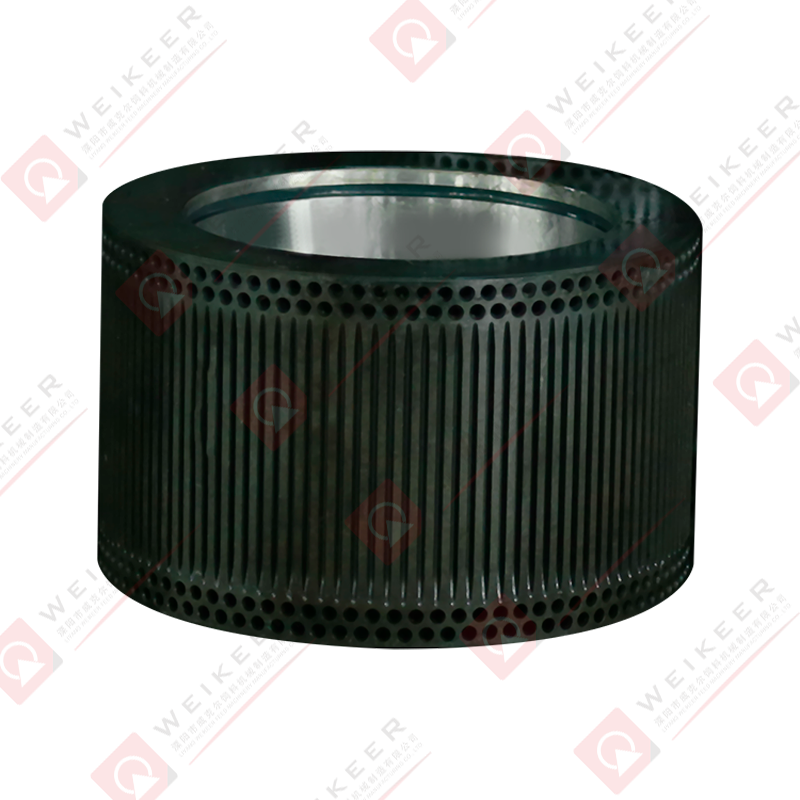
Keluli aloi 20crmnti menyediakan kekuatan tegangan dan ketangguhan, menjadikan penggelek sesuai untuk aplikasi tugas berat. Reka bentuk ini dapat m...
See Details
Roller 20crmnti dengan korugasi melengkung adalah komponen berprestasi tinggi yang diperbuat daripada keluli aloi 20crmnti tahan lama. Reka bentuk ...
See Details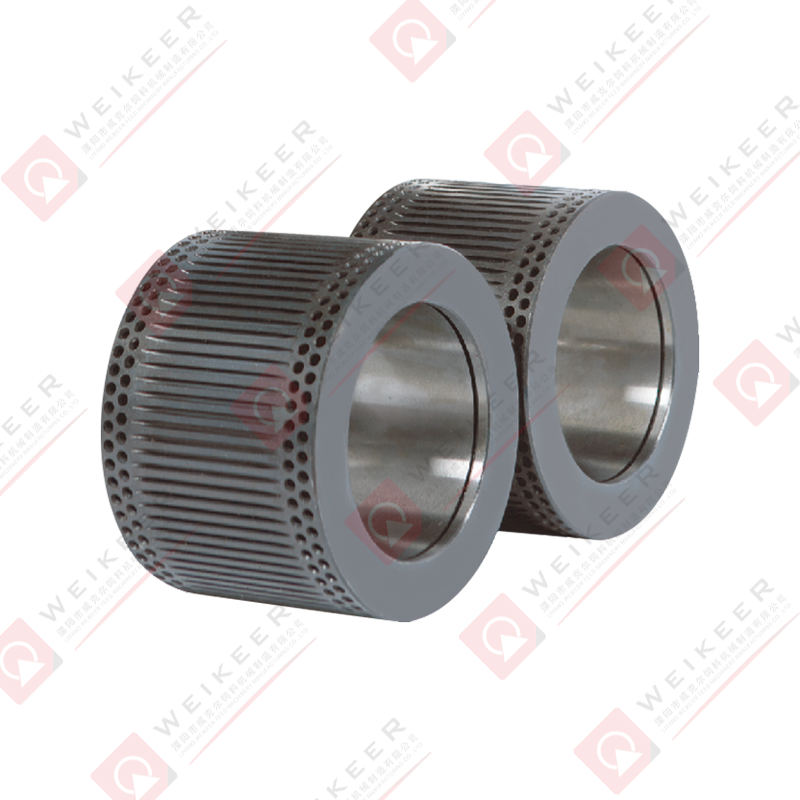
Roller GCR15 yang memaparkan corrugation tertutup dan reka bentuk dimpled adalah komponen berprestasi tinggi yang dibuat dari keluli bearing GCR15,...
See Details
Roller GCR15 dengan reka bentuk korugasi melengkung adalah komponen khusus yang dibuat dari keluli galas GCR15 yang berkualiti tinggi, yang terkena...
See Details
Struktur tertutup meningkatkan ketahanan dan menyediakan bahan pembendungan yang lebih baik, mengurangkan risiko tumpahan. Reka bentuk yang mantap ...
See Details
Roller 100CR6 yang menampilkan corrugation tertutup dan reka bentuk dimpled adalah komponen berprestasi tinggi yang diperbuat daripada keluli musim...
See Details
Add: No.12 Zhongdali Road, Taman Perindustrian Xinbei, Bandar Daibu, Liyang, Jiangsu, China.

Phone: +86-13901498718

Tel: +86-0519-87306996

Email: alicezy@wkejx.com
Hak cipta © by Liyang Weikeer Feed Machinery Manufacturing Co.Ltd. Rights Reserved.
 Pellet Mills meninggal dunia pengeluar
苏 ICP 备 17039119 号