Peranan Cincin Die dalam Kilang Pelet Biojisim
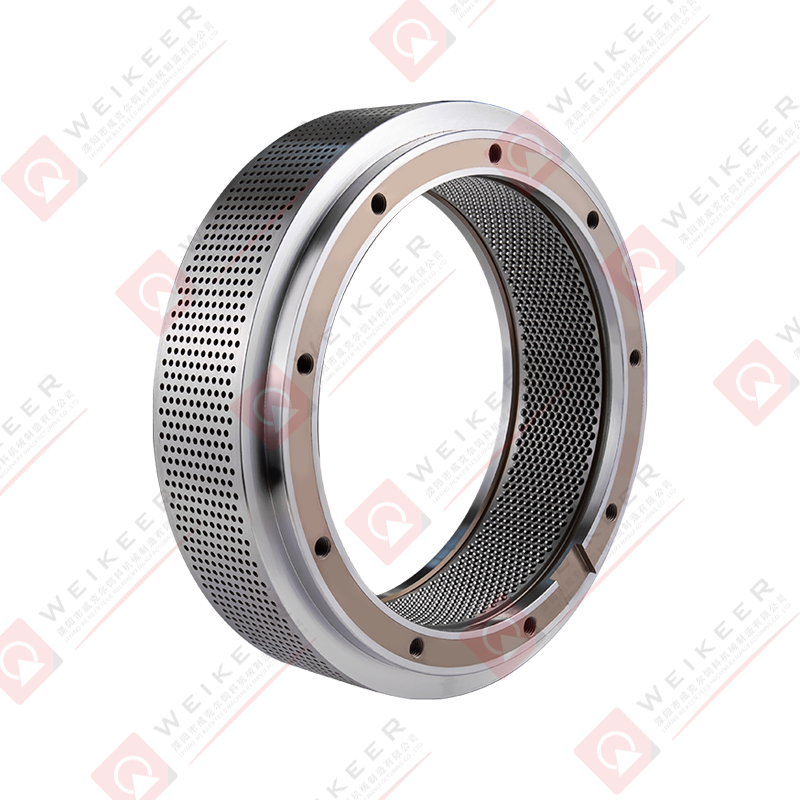
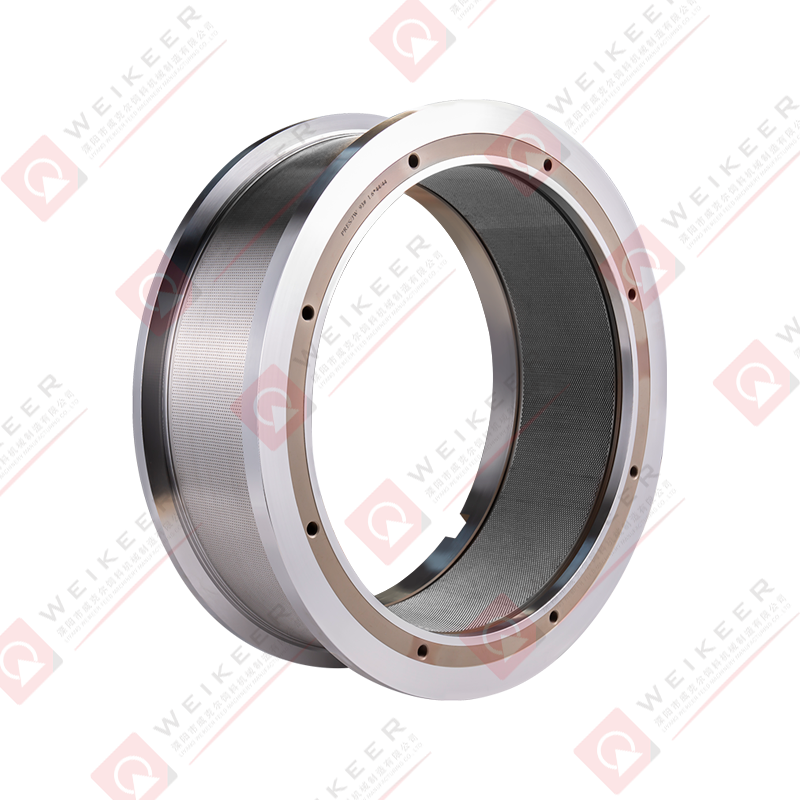
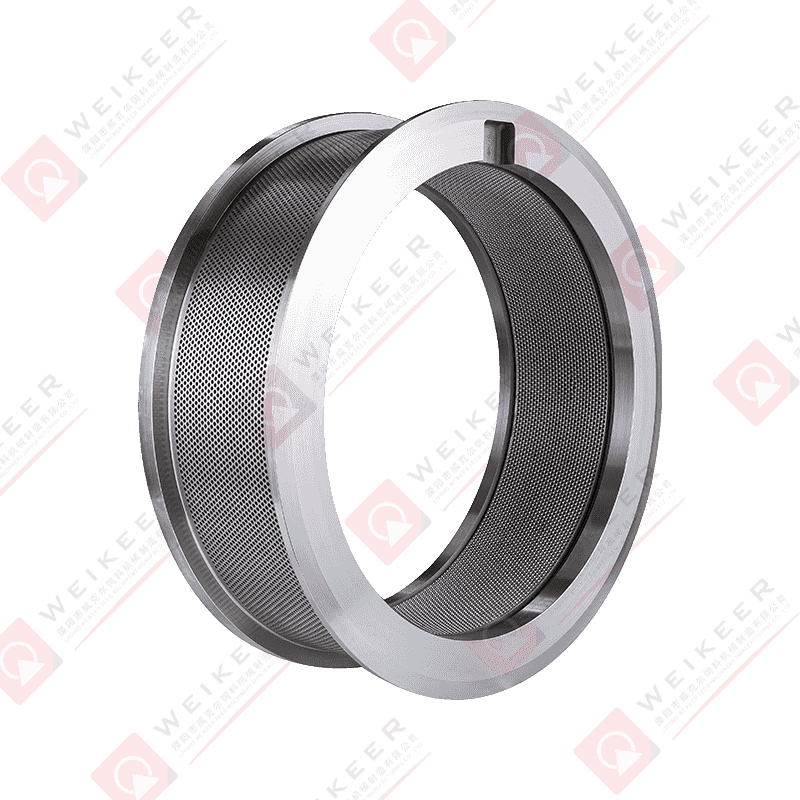
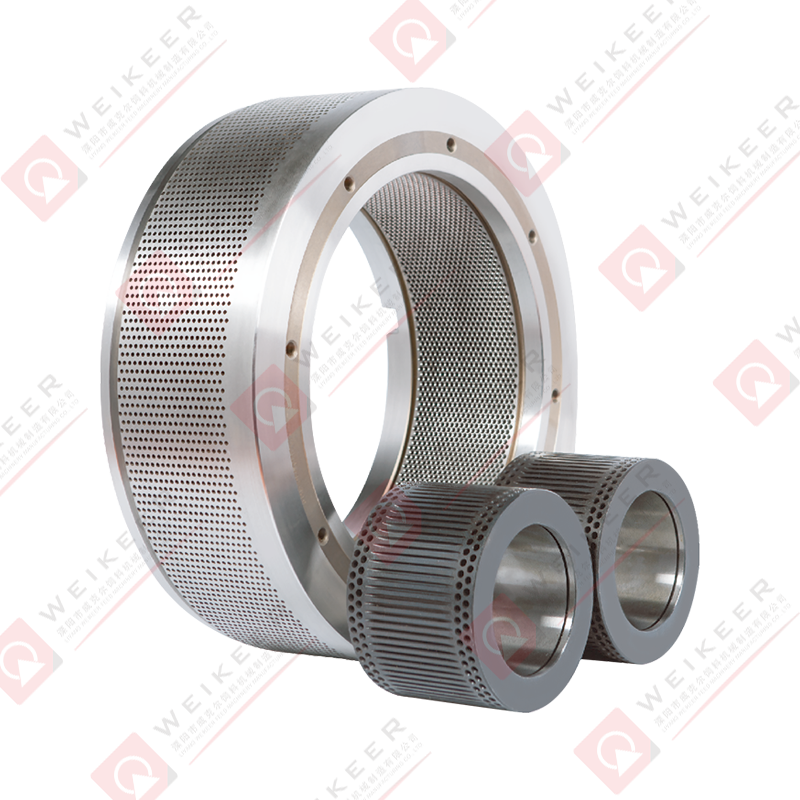
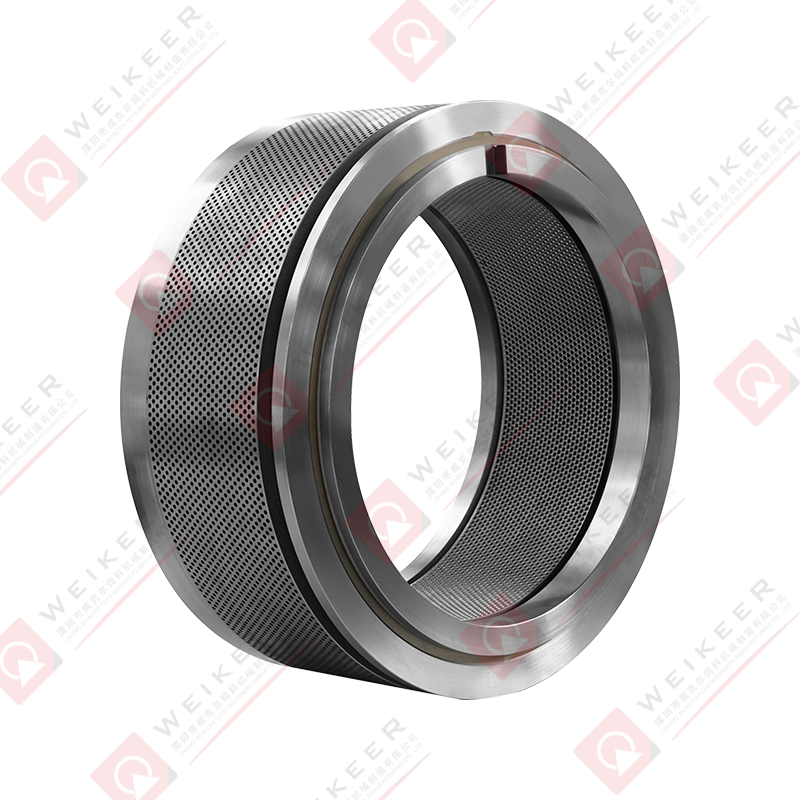
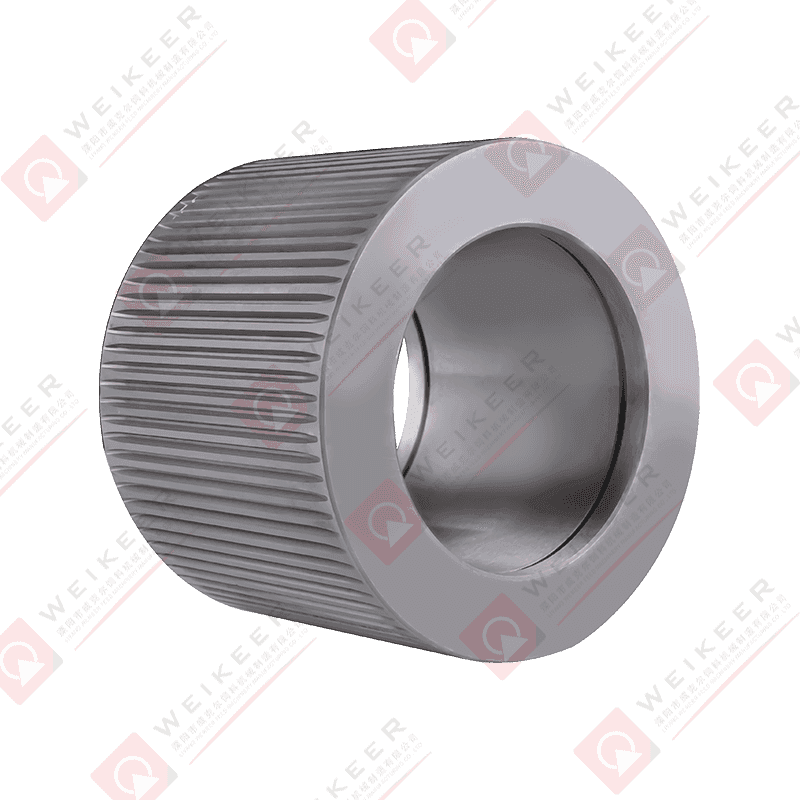
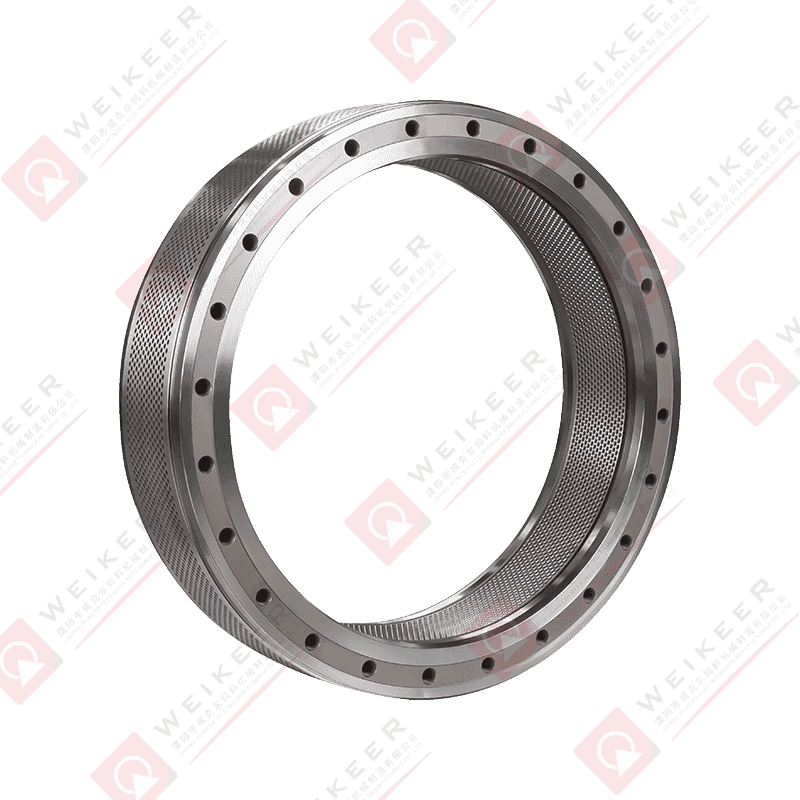
Dalam mana-mana kilang pelet biojisim, acuan cincin adalah satu-satunya komponen mekanikal yang paling kritikal. Ia adalah cangkerang keluli silinder tebal yang berlubang dengan beratus-ratus lubang yang digerudi dengan tepat - dipanggil saluran mati - yang melaluinya bahan biojisim dipaksa di bawah tekanan tinggi dengan penggelek berputar. Apabila bahan termampat keluar dari saluran ini, ia dipotong mengikut panjang oleh pisau luar, menghasilkan pelet silinder seragam yang digunakan untuk bahan api, makanan haiwan dan sistem tenaga industri.
Die cincin menentukan bukan sahaja bentuk dan ketumpatan pelet akhir tetapi juga kapasiti pemprosesan, penggunaan tenaga, dan jangka hayat operasi keseluruhan mesin. Die cincin yang tidak dipadankan atau haus boleh menyebabkan segala-galanya daripada kualiti pelet yang lemah dan output yang rendah kepada beban motor yang berlebihan dan kegagalan penggelek pramatang. Memahami cara ia berfungsi dan spesifikasi yang penting adalah penting bagi sesiapa sahaja yang mengendalikan atau melabur dalam sistem pelet biojisim.
Bagaimana Proses Pelletizing Ring Die Berfungsi
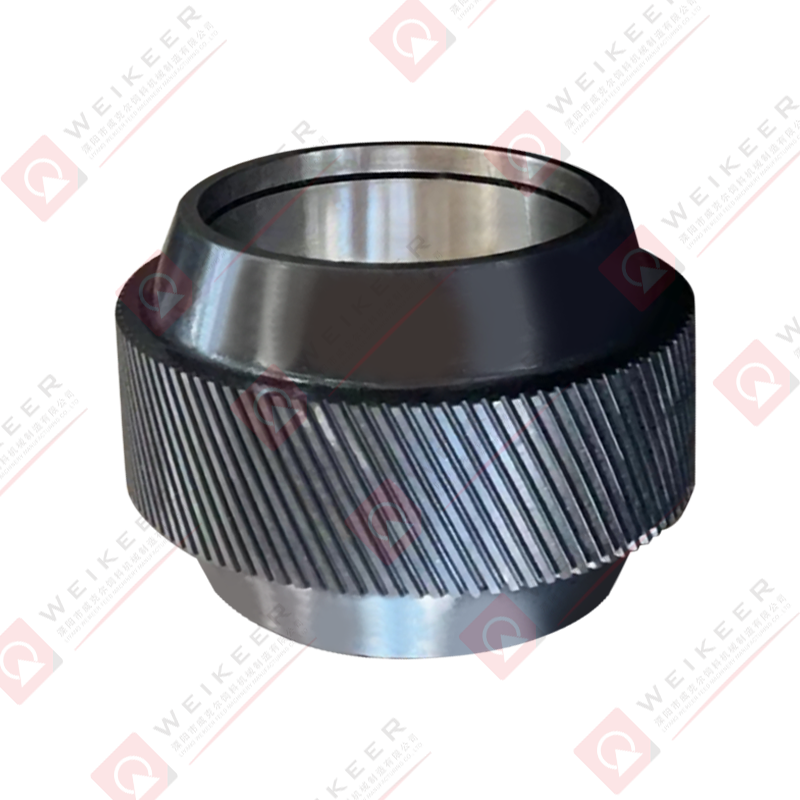
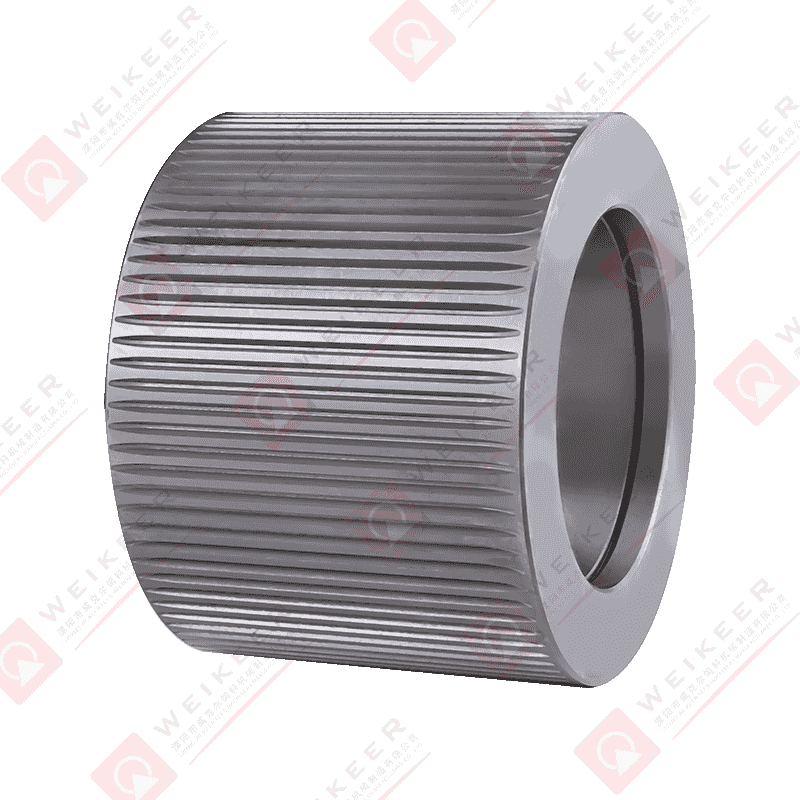
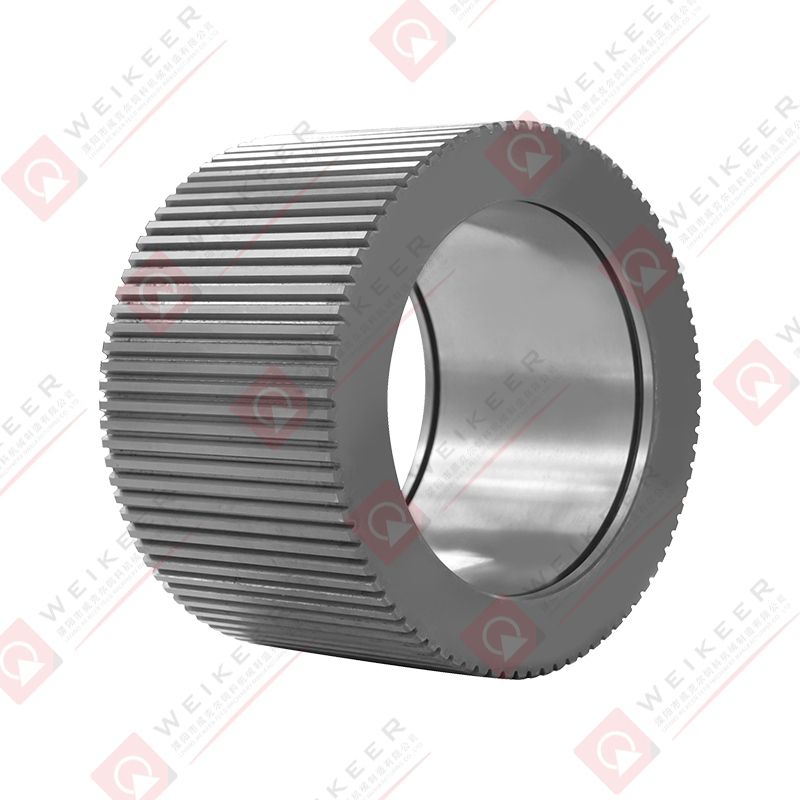
Ruang pelet terletak di tengah-tengah kilang. Die cincin berputar pada kelajuan yang ditetapkan manakala dua atau lebih penggelek tekan — diletakkan di dalam dadu — didorong oleh geseran terhadap permukaan dalam. Bahan suapan biojisim, biasanya pra-kondisi dengan wap atau lembapan ke tahap antara 12% dan 17%, dimasukkan ke dalam celah antara penggelek dan permukaan cetakan dalam.
Apabila penggelek menekan biojisim ke dalam lubang cetakan, daya mampatan yang luar biasa terkumpul. Lignin secara semula jadi hadir dalam kayu dan sisa pertanian menjadi lembut di bawah haba dan tekanan, bertindak sebagai pengikat semula jadi yang memegang pelet bersama-sama apabila ia sejuk di luar acuan. Panjang saluran die — dikenali sebagai panjang berkesan — mengawal berapa lama bahan kekal di bawah pemampatan, yang secara langsung mempengaruhi kekerasan dan ketumpatan pelet.
Sebaik sahaja bahan termampat keluar dari muka luar cincin mati, bilah pemotong pegun atau berputar menghiris batang tersemperit menjadi pelet dengan panjang yang dikehendaki, biasanya antara 10mm dan 30mm bergantung pada aplikasi dan tetapan mesin.
Spesifikasi Die Cincin Kritikal dan Maksudnya
Memilih acuan cincin yang betul untuk bahan biojisim tertentu memerlukan pemahaman beberapa parameter teknikal yang saling berkaitan. Setiap spesifikasi mempunyai kesan langsung ke atas kualiti pelet dan prestasi mesin.
Diameter Lubang
Diameter lubang mati menentukan diameter pelet. Pelet bahan api biojisim standard dihasilkan pada 6mm atau 8mm. Pelet suapan mungkin berkisar antara 2mm hingga 12mm. Memilih diameter yang betul bergantung pada pasaran penggunaan akhir — Piawaian bahan api ENplus Eropah, contohnya, nyatakan pelet 6mm atau 8mm dengan toleransi yang ketat pada sisihan diameter dan panjang.
Nisbah Mampatan (Nisbah L/D)
Nisbah mampatan ialah nisbah panjang lubang berkesan kepada diameter lubang (L/D). Ini boleh dikatakan spesifikasi mati yang paling penting. Nisbah L/D yang lebih tinggi bermakna bahan menghabiskan lebih banyak masa di bawah pemampatan, menghasilkan pelet yang lebih keras dan padat, tetapi juga memerlukan lebih banyak tenaga dan menjana lebih banyak haba. Nisbah L/D yang lebih rendah menghasilkan pelet yang lebih lembut dengan rintangan yang kurang — sesuai untuk bahan yang mudah diikat. Nisbah L/D biasa untuk biojisim kayu berjulat dari 5:1 hingga 8:1, manakala bahan yang lebih keras atau lebih kering mungkin memerlukan nisbah melebihi 9:1.
Gerbang Kaunter (Lubang Pelega)
Banyak cetakan cincin mempunyai lubang kaunter — bahagian masukan yang lebih luas yang mengecil ke saluran mampatan. Kawasan pelepasan ini mengurangkan rintangan kemasukan bahan, membolehkan penyuapan yang lebih lancar ke dalam lubang cetakan dan mengurangkan haus pada salur masuk. Geometri gerek kaunter amat penting apabila memproses bahan biojisim berserabut atau melelas seperti sekam padi, buluh atau tungku jagung.
Nisbah Kawasan Terbuka
Nisbah kawasan terbuka menerangkan peratusan permukaan cetakan yang diduduki oleh lubang berbanding keluli pepejal. Kawasan terbuka yang lebih tinggi bermakna lebih banyak keluaran setiap revolusi tetapi mengurangkan kekuatan struktur acuan. Untuk aplikasi biojisim, kawasan terbuka biasanya berkisar antara 20% hingga 35%, bergantung pada diameter lubang, ketebalan dinding antara lubang, dan diameter cetakan.
Bahan Die Cincin dan Gred Keluli
Bahan yang digunakan untuk mengeluarkan acuan cincin mesti tahan lelasan berterusan, tegasan mampatan kitaran dan suhu tinggi. Dai berkualiti rendah haus dengan cepat, membawa kepada pelet bersaiz besar, keretakan dan kos penggantian kerap yang cepat melebihi penjimatan awal. Bahan yang paling biasa digunakan ialah:
- X46Cr13 (Keluli Tahan Karat): Gred standard yang menawarkan rintangan kakisan yang baik dan kekerasan sederhana. Sesuai untuk kebanyakan aplikasi pelet kayu di mana tahap lelasan adalah sederhana.
- 20MnCr5 (Keluli Berkeras Kes Aloi): Aloi berkekuatan tinggi yang dikeraskan kes untuk menghasilkan permukaan luar yang lasak dan tahan haus dengan teras mulur. Dianggap secara meluas sebagai keseimbangan terbaik ketahanan dan kebolehmesinan untuk aplikasi biojisim.
- X155CrVMo12-1 (Keluli Alat D2): Keluli alat yang sangat keras dan berkromium tinggi yang digunakan untuk bahan yang sangat melelas seperti sekam padi atau cangkerang inti sawit. Menawarkan hayat haus yang luar biasa tetapi lebih rapuh dan mahal untuk dihasilkan.
- 316 Keluli Tahan Karat: Dipilih untuk bahan suapan basah atau agresif secara kimia di mana rintangan kakisan diutamakan berbanding kekerasan.
Kekerasan permukaan acuan gelang berkualiti hendaklah mencapai HRC 55–62 selepas rawatan haba. Dies yang terlalu keras menjadi rapuh dan mudah retak di bawah beban hentakan, manakala dies yang kurang keras haus dengan cepat di zon mampatan.
Memadankan Die Cincin dengan Suapan Biojisim Anda
Tidak semua bahan biojisim berkelakuan sama dalam kilang pelet. Kandungan lembapan, struktur gentian, kandungan lignin, kandungan abu, dan saiz zarah bahan suapan semuanya mempengaruhi konfigurasi cetakan cincin yang akan berprestasi terbaik. Menggunakan dadu yang direka untuk kayu lembut pada sisa pertanian silika tinggi, contohnya, akan mengakibatkan hakisan lubang yang cepat dan pelet bersaiz kecil dalam beberapa jam operasi.
| Jenis Biojisim | Nisbah L/D yang Disyorkan | Gred Keluli yang disyorkan | Nota |
| Habuk papan kayu lembut | 5:1 – 7:1 | X46Cr13 / 20MnCr5 | Lignin semula jadi yang tinggi; mengikat dengan mudah |
| Kerepek Kayu Keras | 6:1 – 8:1 | 20MnCr5 | Serat lebih padat; memerlukan lebih banyak pemampatan |
| Sekam Padi | 8:1 – 10:1 | Keluli Alat D2 | Silika yang sangat tinggi; lelasan yang melampau |
| Jerami Gandum / Jagung | 6:1 – 8:1 | 20MnCr5 | lignin rendah; mungkin memerlukan pengikat |
| Tempurung Inti Sawit | 7:1 – 9:1 | Keluli Alat D2 | Keras dan kasar; pra-pengisaran penting |
Tanda-tanda Cincin Die Haus dan Bila Perlu Menggantinya
Cincin mati adalah bahagian memakai. Tidak kira betapa baiknya ia dihasilkan atau diselenggara, ia akhirnya akan mencapai penghujung hayat bergunanya. Menyedari tanda-tanda haus awal menghalang tenaga terbuang, produk luar spesifikasi dan kerosakan pada penggelek dan galas. Penunjuk yang paling boleh dipercayai termasuk:
- Peningkatan diameter pelet: Apabila lubang die terhakis akibat lelasan, diameter dalamannya bertambah. Pelet yang mula berukuran 6.5mm atau lebih daripada acuan 6mm menunjukkan haus dan kehilangan kecekapan mampatan yang ketara.
- Kekerasan pelet dikurangkan: Saluran haus memberikan kurang rintangan, bermakna bahan tidak dimampatkan sepenuhnya. Pellet menjadi rapuh, berdebu, atau ujian ketahanan gagal (standard EN ISO 17831 memerlukan >97.5% ketahanan untuk pelet bahan api premium).
- Peningkatan amperage motor: Memandangkan lubang haus tidak sekata, sesetengah saluran menawarkan lebih rintangan manakala yang lain menjadi longgar. Ketidakseimbangan ini menyebabkan pemuatan roller tidak teratur dan tarikan tenaga yang lebih tinggi.
- Keretakan permukaan yang boleh dilihat atau ubah bentuk lubang: Keretakan fizikal di antara lubang die atau di muka die adalah tanda kegagalan keletihan. Operasi berterusan dengan cetakan yang retak berisiko patah dan kerosakan mesin yang serius.
Sebagai panduan umum, acuan cincin berkualiti tinggi dalam aplikasi pelet kayu harus bertahan antara 800 dan 1,500 jam operasi bergantung pada keterlaluan bahan suapan, konsistensi kelembapan dan amalan penyelenggaraan. Mengekalkan log waktu operasi dan metrik kualiti pelet yang tepat ialah cara paling praktikal untuk meramalkan selang penggantian dan mengelakkan masa henti yang tidak dirancang.
Amalan Penyelenggaraan Praktikal untuk Memanjangkan Hayat Cincin Mati
Penyelenggaraan proaktif jauh lebih murah daripada penggantian acuan kecemasan. Amalan berikut secara konsisten memanjangkan hayat perkhidmatan cetakan dan melindungi kualiti pelet:
- Sentiasa sediakan bahan suapan pada julat lembapan yang betul (12–16% untuk kebanyakan biojisim kayu) sebelum pelleting. Bahan kering menyebabkan geseran dan haba yang berlebihan; bahan basah melekat dan menyekat lubang die.
- Sebelum menutup kilang, jalankan bahan berminyak (seperti campuran habuk papan dan minyak sayuran) melalui cetakan untuk menyalut permukaan lubang dan mengelakkan kakisan semasa waktu henti.
- Kekalkan tetapan jurang roller-to-die yang betul (biasanya 0.1–0.3mm). Jurang yang berlebihan mengurangkan pemampatan; jurang sifar menyebabkan sentuhan logam-ke-logam dan haus bencana.
- Periksa bahan mentah untuk pencemaran logam dan pasangkan pemisah magnet dalam talian suapan. Malah serpihan logam yang kecil boleh mengelupas lubang mati atau meretakkan permukaan roller dalam beberapa minit.
- Putar dadu 180 darjah pada pertengahan umur jika reka bentuk membenarkan, untuk menyamakan haus daripada pengagihan bahan suapan yang tidak sekata merentasi lebar dadu.
Die cincin bukan sekadar bahagian yang boleh diganti — ia adalah jantung ketepatan keseluruhan proses pelet biojisim. Melabur dalam spesifikasi die yang betul, gred keluli yang betul dan rutin penyelenggaraan yang berdisiplin memberi pulangan berkali-kali ganda dalam kualiti pelet yang konsisten, mengurangkan kos tenaga dan memaksimumkan masa operasi pengeluaran.


 中文简体